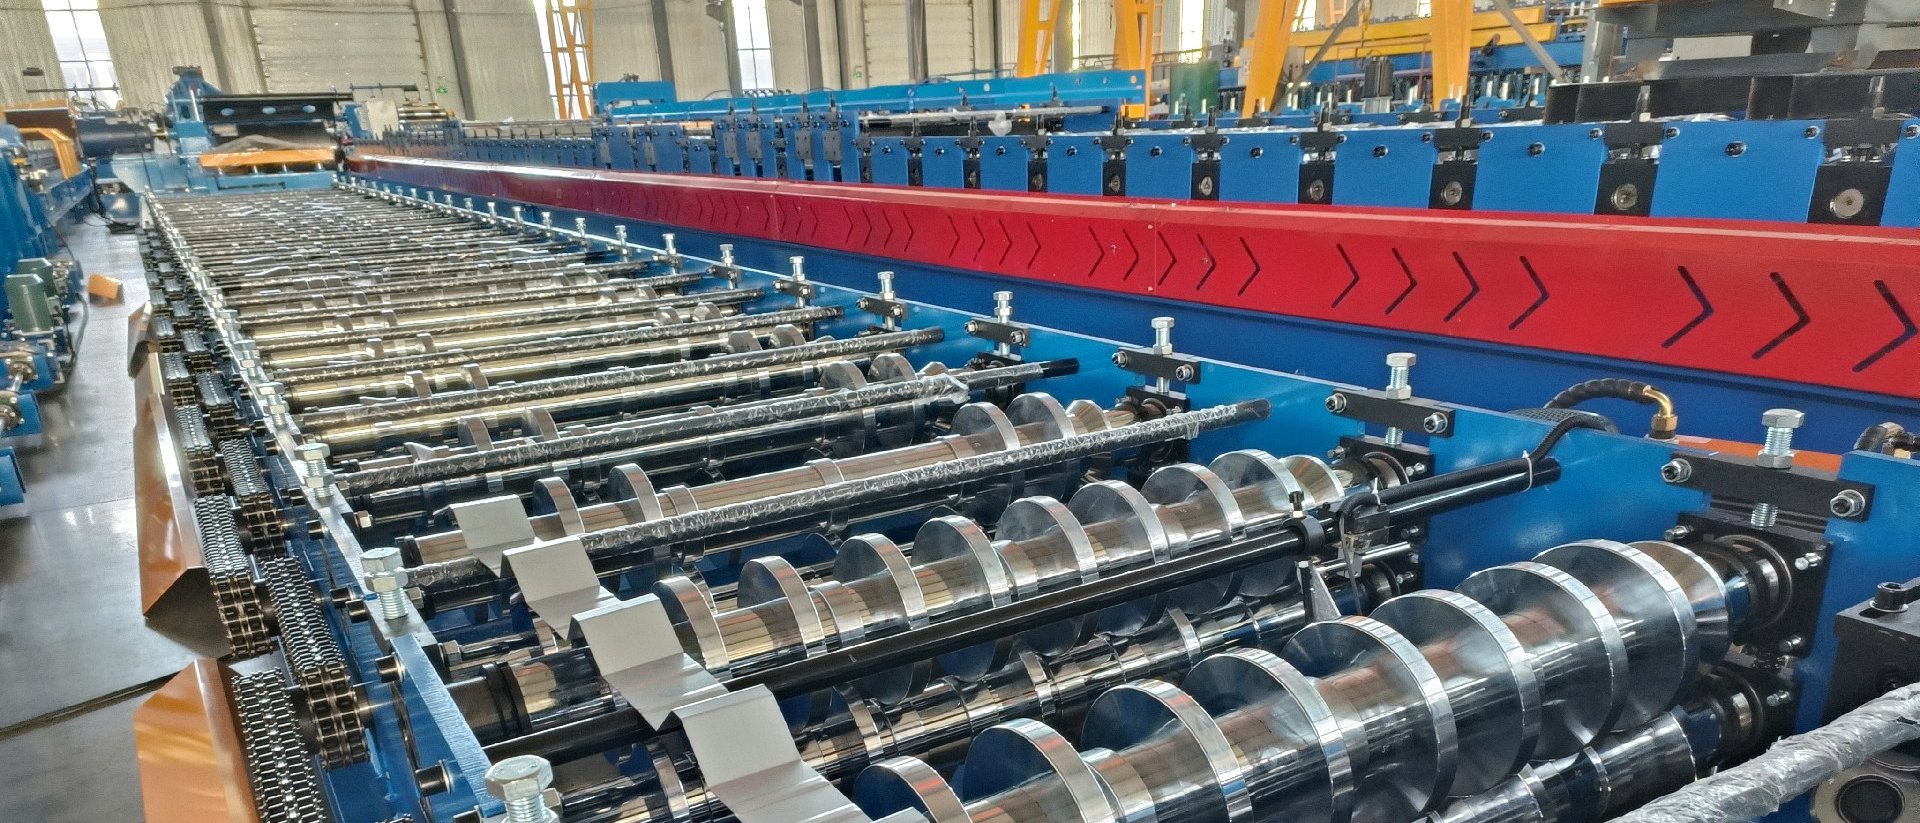
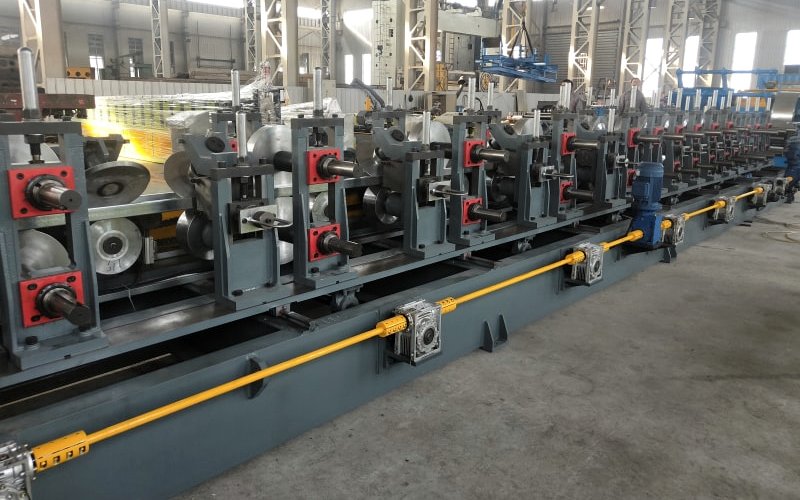
我们供应棚屋工厂日常生产用的成型设备:生产屋面墙面板的成型线、生产骨架的檩条成型机、用于增加第二种板型的双层成型机,以及生产泛水收边件的收边型材成型机。
无论是新建产线、增加板型,还是更换旧设备,我们都可以按贵厂图纸完成配置,并负责到目的港。
为棚屋工厂配套成型设备:按贵厂板型图纸配置,出运前试机。
我们供应棚屋工厂日常生产用的成型设备:生产屋面墙面板的成型线、生产骨架的檩条成型机、用于增加第二种板型的双层成型机,以及生产泛水收边件的收边型材成型机。
无论是新建产线、增加板型,还是更换旧设备,我们都可以按贵厂图纸完成配置,并负责到目的港。
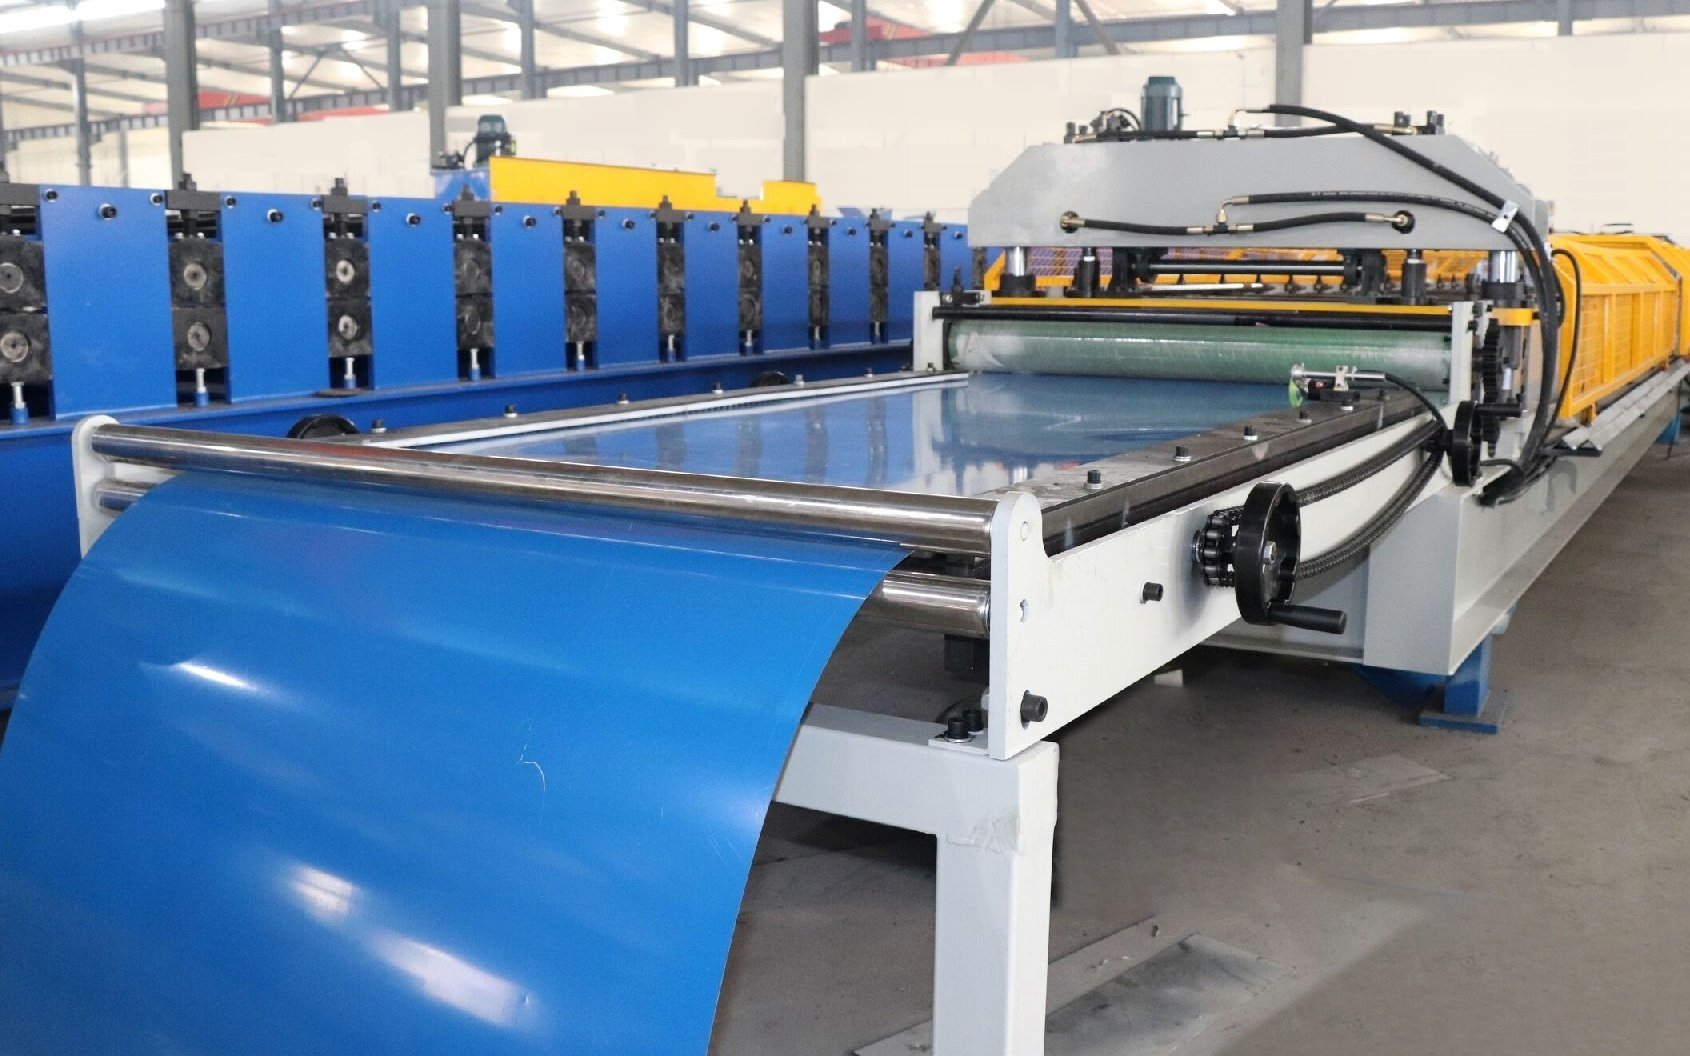
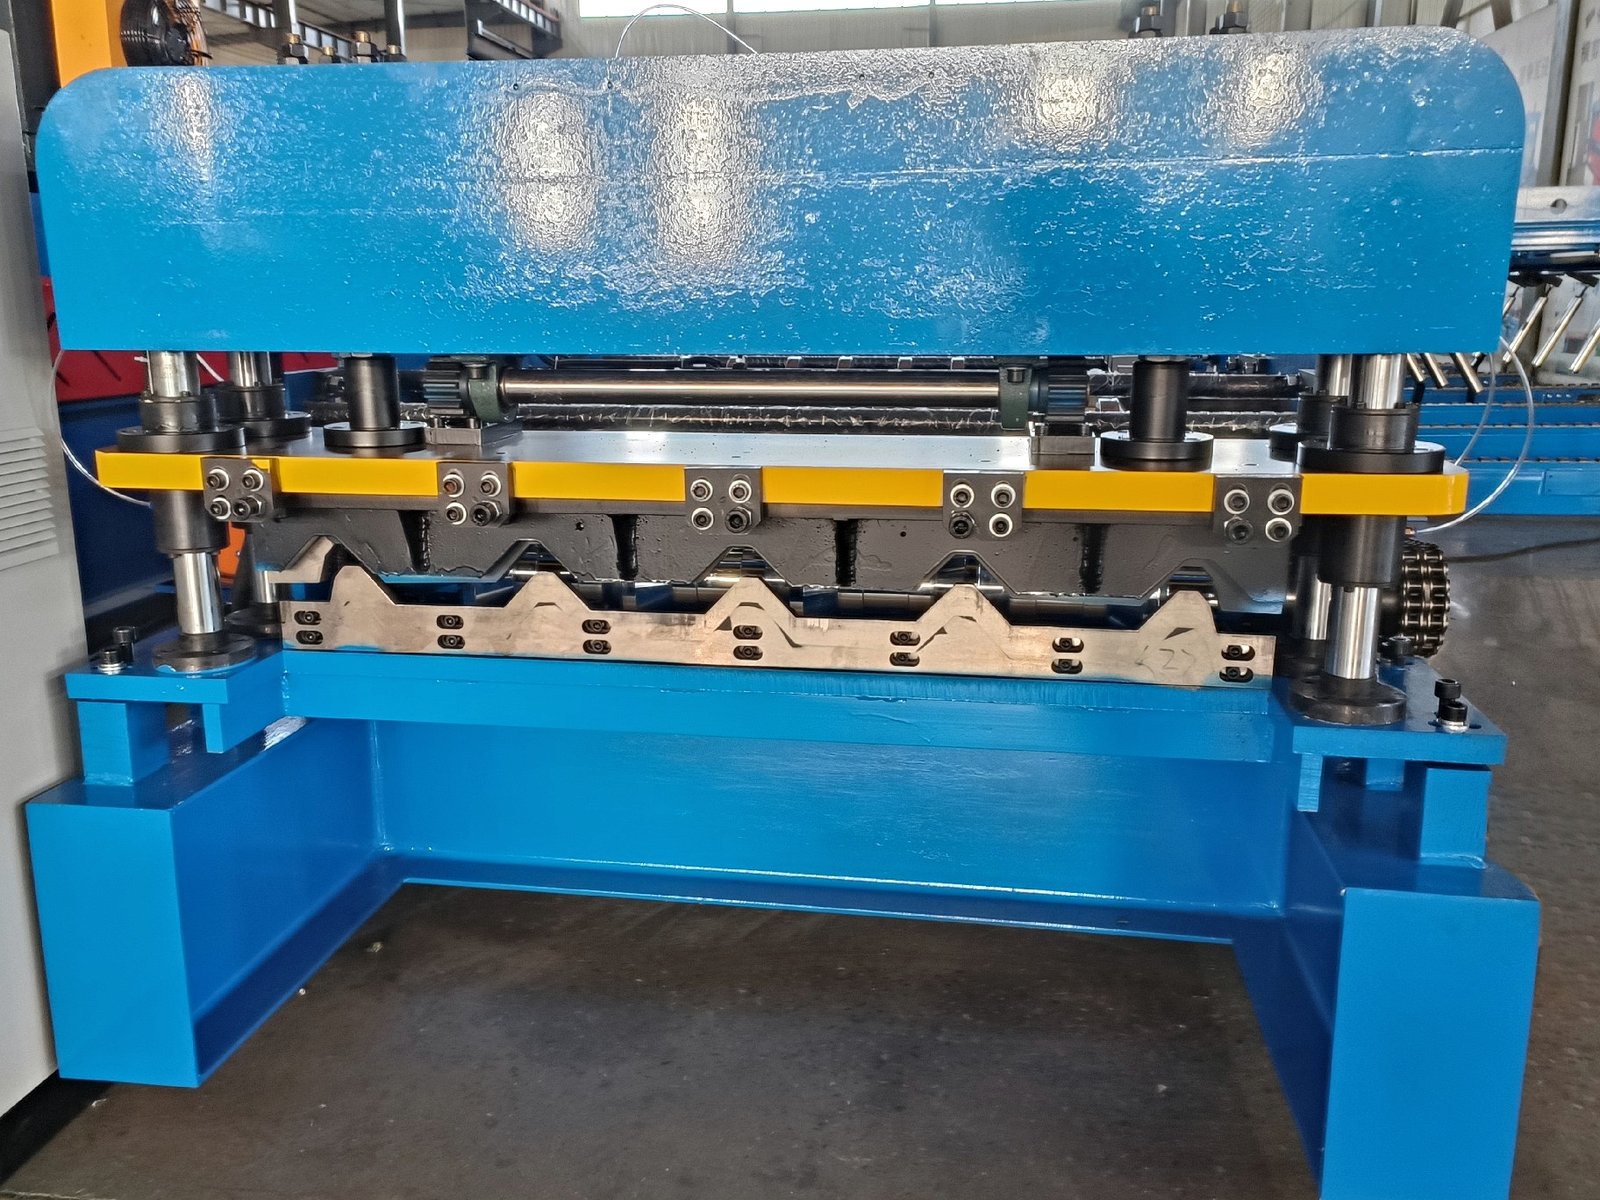
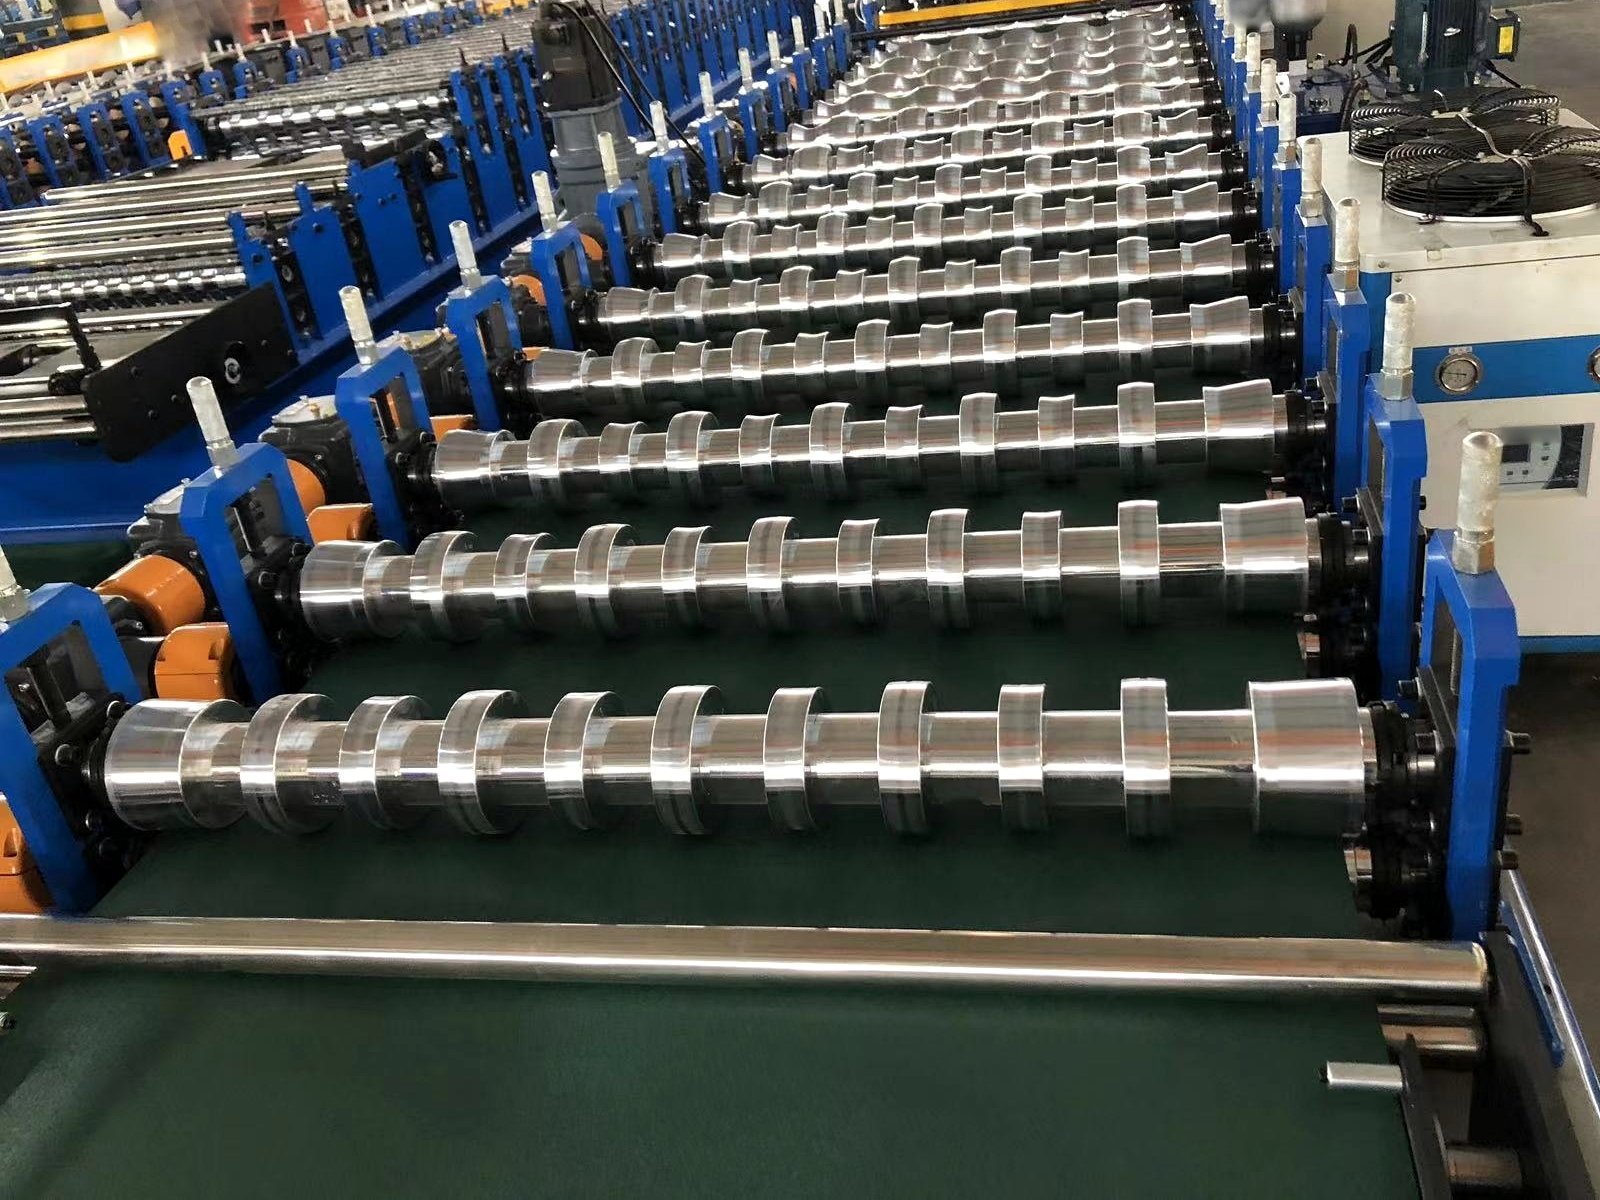
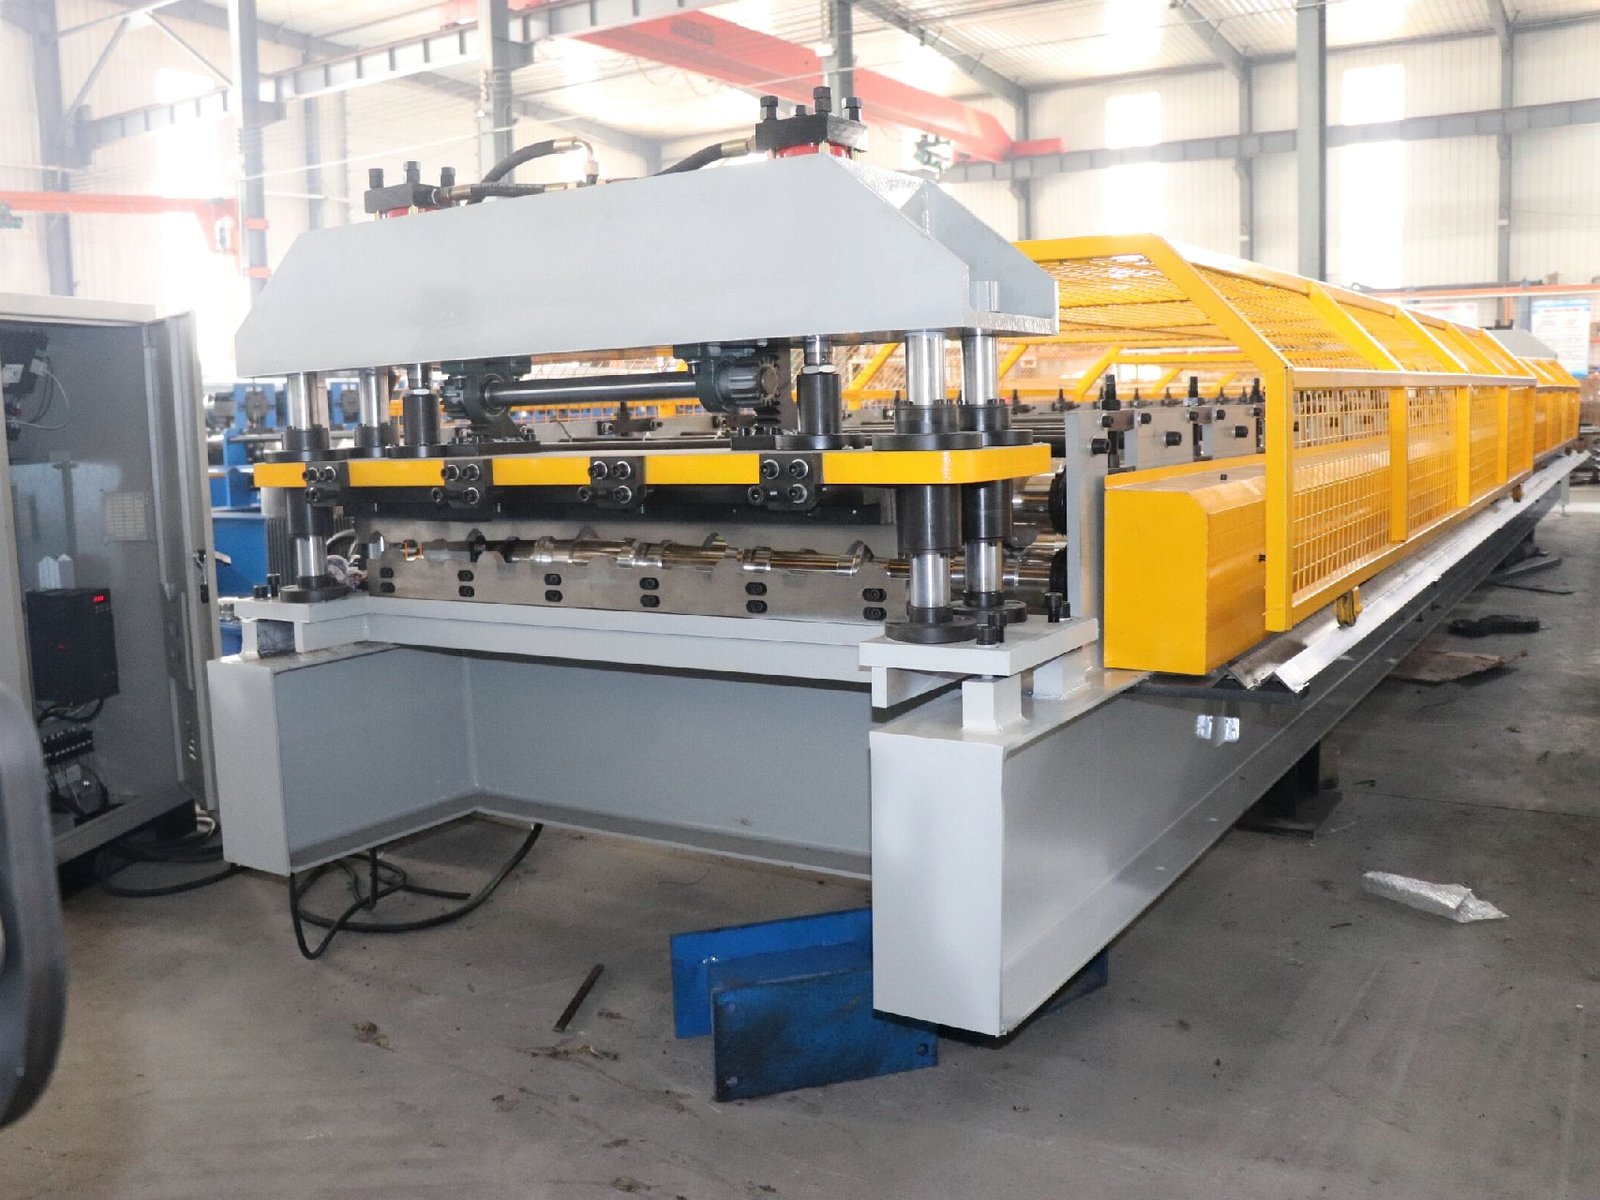
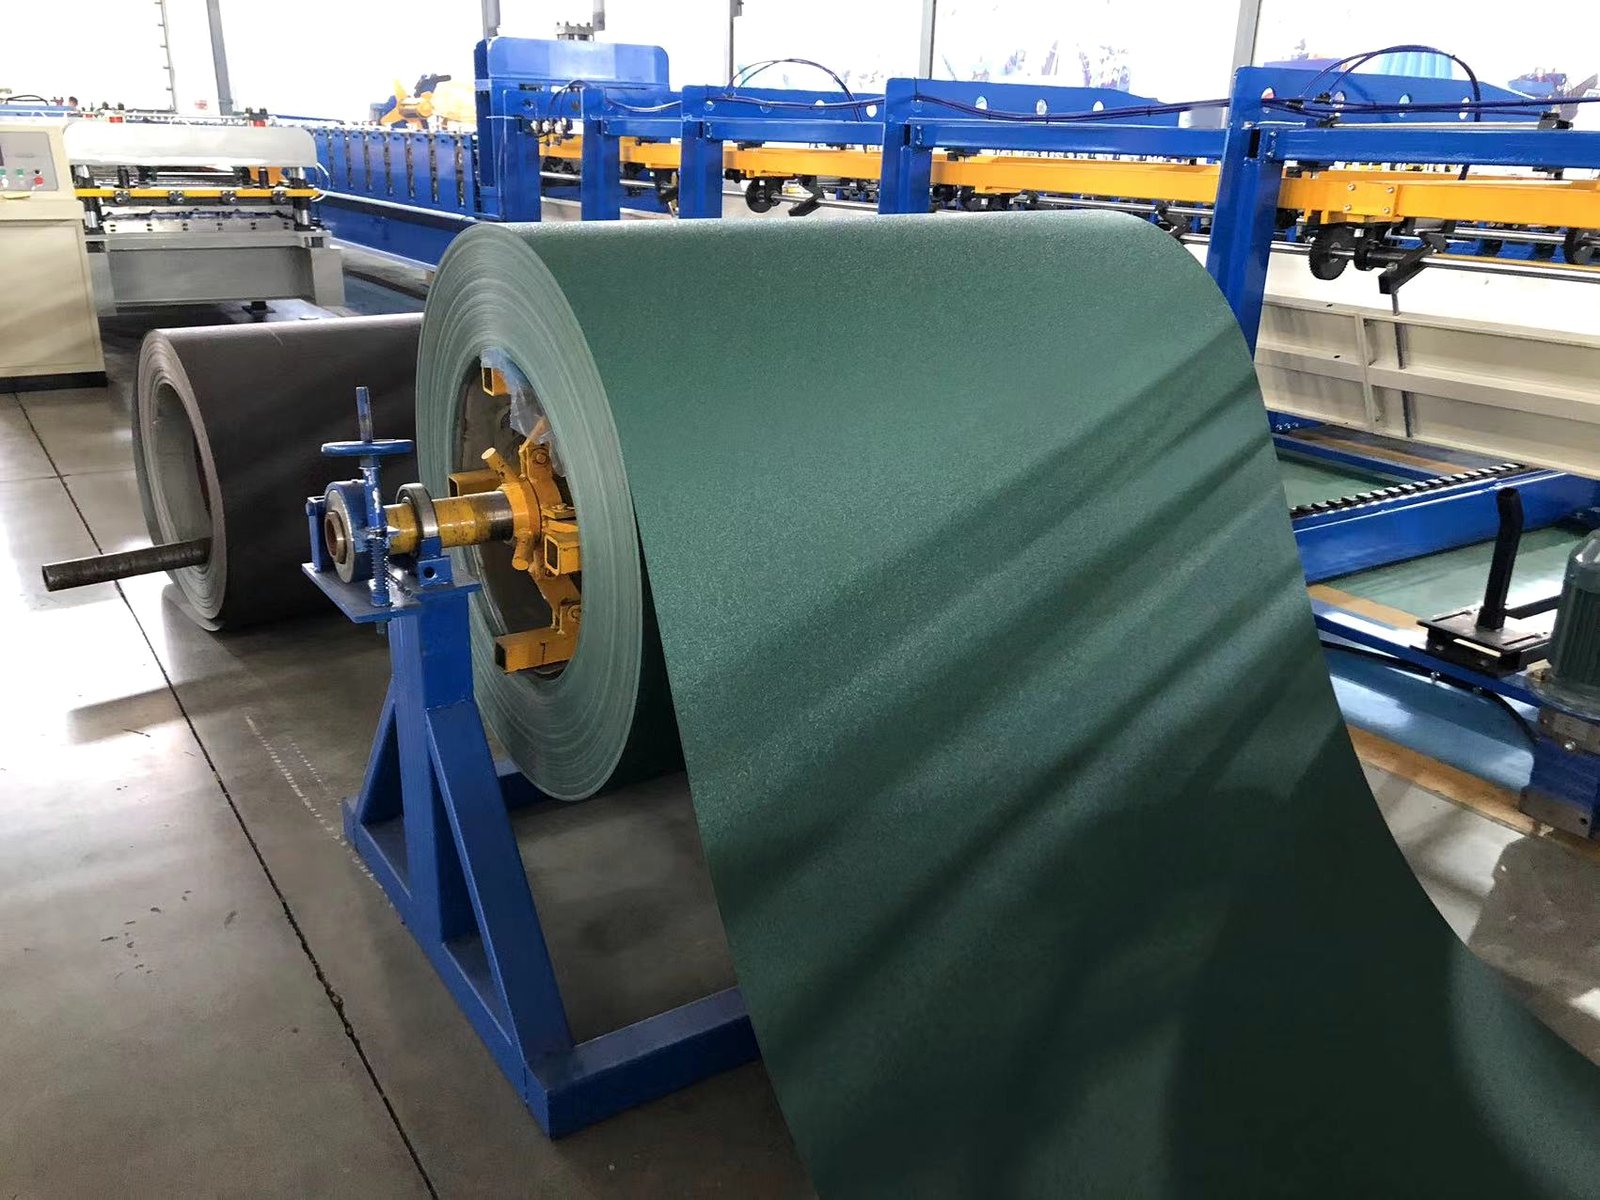
把镀锌或彩涂钢卷成型为屋面板和墙面板的整条生产线:开卷机、进料台、成型主机、液压定尺切断和出料架,PLC 控制。板型按贵厂图纸制作——梯形、瓦楞或仿瓦。
| 参考板型 | 屋面板,有效宽度 1015 mm |
|---|---|
| 适用材料 | 0.4–0.8 mm 镀锌钢板,550 MPa |
| 开卷机 | 5 吨液压开卷机,最大卷宽 1250 mm |
| 成型道次 | 20 道 |
| 成型速度 | 15–20 m/min;飞剪不停机版本可达 40 m/min |
| 切断 | 液压定尺切断,精度 ±2 mm |
| 控制 | PLC + 触摸屏 |
| 电源 | 415 V / 50 Hz / 三相(可定制) |
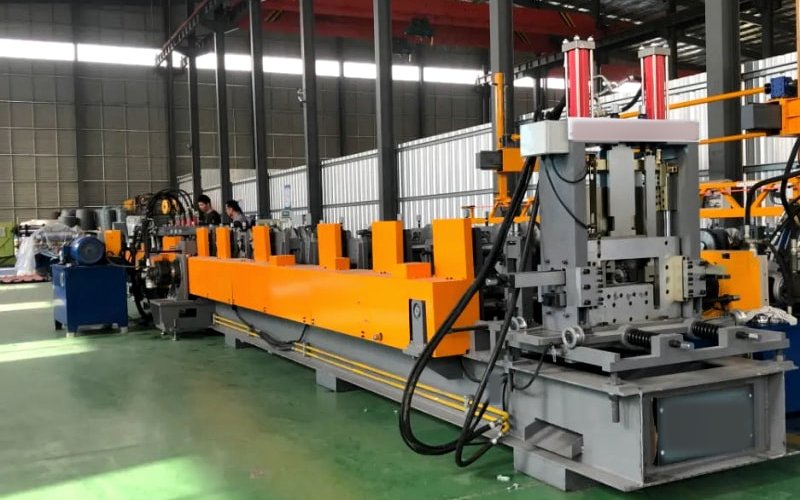
一条线生产车库、农用棚和轻型仓库的结构檩条。PLC 换型机型可在控制面板上切换截面类型与规格,无需人工更换轴套;冲孔按贵厂檩条图纸设置。
| 可生产截面 | C、Z、U 型檩条;可选 C/Z 互换、C/U 互换机型 |
|---|---|
| C 型腹板宽度 | 80–300 mm |
| Z 型腹板宽度 | 120–300 mm |
| 材料厚度 | 1.5–3.0 mm |
| 成型速度 | 8–25 m/min |
| 换型 | PLC 控制换型,3–5 分钟;可选手动换型机型 |
| 冲孔 | 腹板孔、翼缘孔及定制孔型 |
| 切断 | 液压剪切;可选飞剪 |
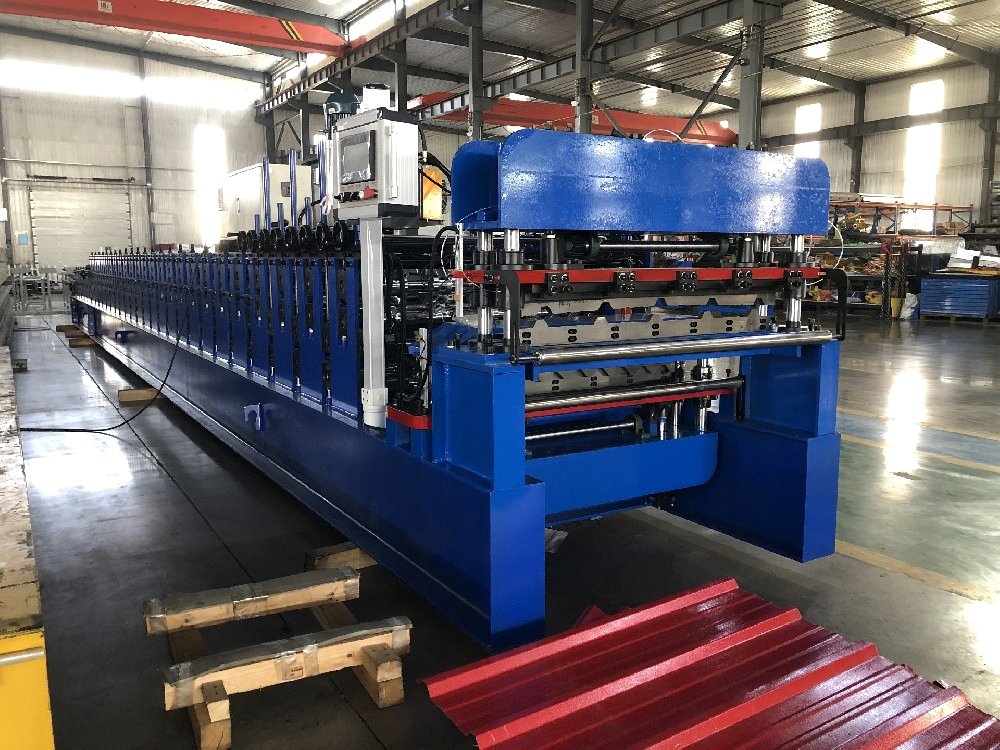
一台机器、两种板型。上下两层各装一套成型辊,在一条线的占地内生产两种不同的屋面板或墙面板,适合场地有限的工厂。上下层由离合器切换,一次运行一层。
| 结构 | 上下两层各一种板型,离合器切换 |
|---|---|
| 板型 | 按图纸定制:梯形、瓦楞、琉璃瓦型 |
| 适用材料 | 0.3–0.8 mm 镀锌、镀铝锌、彩涂卷 |
| 成型速度 | 15–20 m/min |
| 示例配置 | 上层有效宽度 1100 mm 板型(18 道)+ 下层有效宽度 980 mm 板型(22 道) |
| 切断 | 双层液压后剪切 |
| 控制 | PLC + 触摸屏 |
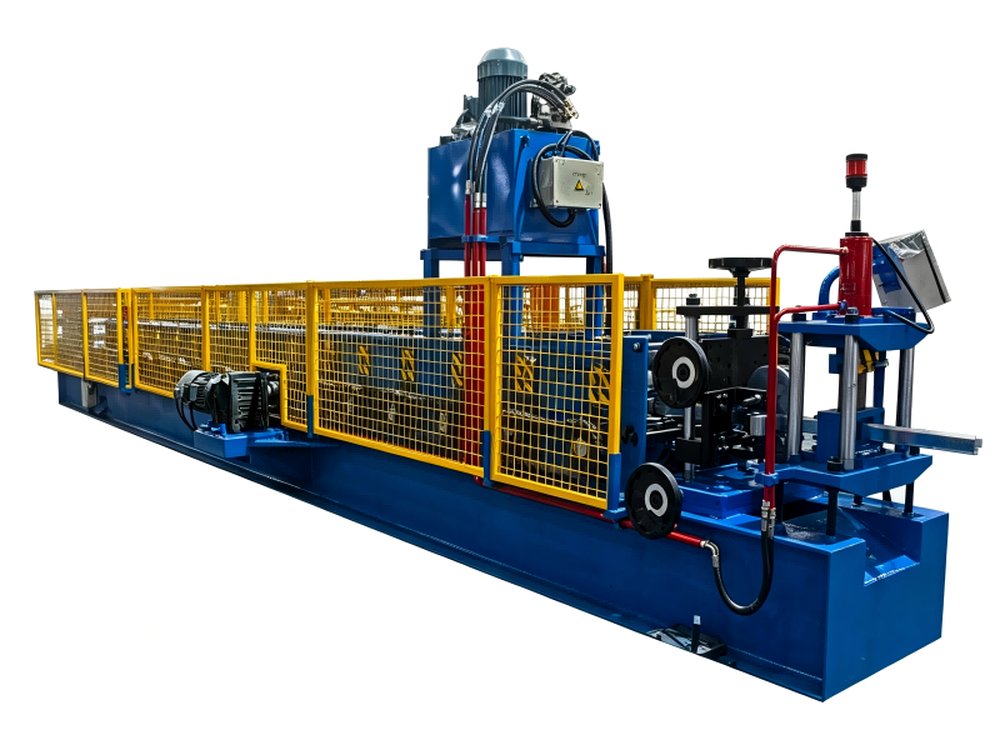
一条线成型两种规格的泛水、收边型材,带在线预冲孔与液压切断。
| 可生产型材 | 一条线两种规格的收边型材(参考机型 U50 / U75) |
|---|---|
| 适用材料 | 0.8–1.2 mm 镀锌钢板 |
| 成型道次 | 16 道,另配立辊 |
| 预冲孔 | 在线预冲孔工位 |
| 换型 | 手动更换分体隔套 |
| 速度 | 最高 15 m/min(不含冲孔、切断时间) |
| 切断 | 液压后切断,两种型材各配一套刀片,定尺精度 ±1 mm |
| 控制 | PLC + 触摸屏 |
表中为参考配置。板型、板厚范围、电压与选配项按贵厂图纸逐单确认。
根据贵厂的板型图纸、板厚范围和产能,确定机型与配置。
每台设备出运前按贵厂板型试机,样板交您确认。
按海运要求包装,由我们监督装柜。
订舱并准备出口单证,直到目的港。
我们在两个工作日内回复采购方案与初步报价。